


Estratto di malto
(Principalmente da malto d’orzo Hordeum vulgare)
Descrizione
L’estratto di malto è un ingrediente concentrato ottenuto da cereali maltati, in particolare orzo (più raramente frumento o altri cereali).
Si ottiene a partire dal mosto di malto (wort), ricco di zuccheri fermentescibili, che viene successivamente chiarificato e concentrato.
È disponibile in due forme principali:
estratto di malto liquido (sciroppo viscoso),
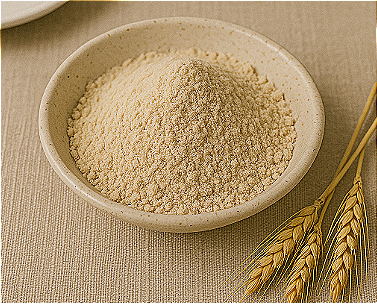
estratto di malto secco (polvere ottenuta per spray-drying).
L’estratto di malto apporta zuccheri, colore, aroma e sostanze nutritive ed è ampiamente utilizzato in birrificazione, panificazione, cereali da colazione, barrette, bevande e prodotti dolciari.
Valori nutrizionali indicativi per 100 g
(estratto di malto d’orzo liquido ~75–80 °Brix; valori medi indicativi)
Energia: 300–330 kcal
Carboidrati: 70–80 g
zuccheri (maltosio, glucosio, maltotriosio, destrine): 60–75 g
Proteine: 4–7 g
Lipidi: 0,5–1,5 g
SFA (prima occorrenza – acidi grassi saturi): molto bassi, in genere <0,3 g
MUFA: tracce
PUFA: tracce
TFA: non attesi
Fibre: <1 g
Minerali: piccole quantità di potassio, magnesio, fosforo e oligoelementi
I valori possono variare in funzione del cereale, del grado di concentrazione e del processo.
Principali sostanze contenute
Carboidrati:
maltosio, glucosio, maltotriosio (zuccheri fermentescibili principali),
destrine e carboidrati a catena più lunga (contribuiscono a corpo e viscosità).
Proteine e peptidi:
frazione proteica solubile del malto, piccoli peptidi e aminoacidi.
Componenti minori:
composti di reazione di Maillard (colore e aroma),
vitamine del gruppo B (in parte conservate dal malto),
sali minerali.
Se derivato da orzo o altri cereali contenenti glutine, l’estratto di malto può contenere glutine.
Processo di produzione
Maltazione del cereale (di norma orzo):
ammollo, germinazione controllata, essiccazione/essiccazione a caldo (kilning) per sviluppare enzimi e aroma.
Macinazione e ammostamento:
il malto macinato è miscelato con acqua a temperature controllate;
gli enzimi (amilasi) convertono l’amido in zuccheri fermentescibili.
Filtrazione/lautering:
separazione del mosto dolce (wort) dalle trebbie.
Chiarifica:
rimozione di particelle insolubili e torbidità.
Concentrazione:
evaporazione sotto vuoto fino al tenore di solidi desiderato (estratto liquido).
Essiccazione spray (per estratto secco):
atomizzazione del concentrato in aria calda per ottenere una polvere fine.
Raffreddamento e confezionamento in condizioni igieniche.
L’intero processo avviene secondo GMP/HACCP, con tracciabilità dal cereale al prodotto finito.
Proprietà fisiche
Estratto di malto liquido (LME):
aspetto: sciroppo viscoso, dal dorato al marrone scuro;
Brix: tipicamente 75–80 °Brix;
densità: circa 1,3–1,45 g/mL (in funzione del Brix);
solubilità: completamente solubile/disperdibile in acqua.
Estratto di malto secco (DME):
aspetto: polvere fluida, beige-marrone chiaro/scuro;
umidità: in genere <5%;
altamente igroscopico, si scioglie facilmente in acqua.
Proprietà sensoriali e tecnologiche
Profilo aromatico: malto, cereale, dolce, con note caramellate e tostate (più intense negli estratti scuri).
Colore: dal giallo ambrato al marrone; utilizzato come fonte di colore naturale e sapore.
Conferisce corpo, pienezza e viscosità a bevande e prodotti da forno.
È una fonte di estratto fermentescibile per la birra (maltosio, maltotriosio, glucosio).
Favorisce la reazione di Maillard in forno, migliorando colore e aroma di crosta.
Aggiunge complessità aromatica in pane, biscotti, cereali e barrette.
Impieghi alimentari
Birrificazione:
ingrediente chiave per birre ad estratto (homebrewing e parte dell’industria artigianale/industriale).
Panificazione e bakery:
pani maltati, pane in cassetta, panini, biscotti, torte, cracker (colore, aroma, crosta).
Cereali da colazione e barrette:
muesli, granola, fiocchi tostati, barrette energetiche e snack.
Bevande:
drink al malto non alcolici, bevande latte-malto, bevande al cacao con malto.
Lattiero-caseario e dessert:
gelati, frullati malted, creme dessert.
Confetteria:
toffee, caramelle morbide, ripieni, rivestimenti.
Prodotti per sport e nutrizione:
come fonte di carboidrati e aroma in alcune formulazioni.
Nutrizione e salute
L’estratto di malto è una fonte di carboidrati facilmente disponibili (maltosio, glucosio), utili per apporto energetico rapido.
Aporta piccole quantità di proteine, minerali e vitamine del gruppo B, ma alle dosi d’uso il contributo nutrizionale aggiuntivo è generalmente limitato.
L’elevato contenuto di zuccheri implica che un consumo eccessivo può contribuire a:
aumento dell’apporto calorico,
rischio di carie,
peggior controllo glicemico in soggetti sensibili.
Va utilizzato in modo moderato, nel contesto di una dieta equilibrata e nel rispetto delle linee guida sugli zuccheri aggiunti.
Nota porzione
In panificazione:
in genere 1–10% rispetto al peso farina (estratto liquido o secco), a seconda del colore e dell’intensità aromatica desiderati.
In birrificazione:
dosi variabili, fino a sostituire in toto il malto base (nell’homebrewing tipicamente 1,5–3 kg di estratto per 20 L di birra).
In cereali/barrette:
2–15% della ricetta.
In bevande:
1–10% in funzione di dolcezza e nota di malto voluta.
Allergeni e intolleranze
Se derivato da orzo o frumento, l’estratto di malto contiene glutine (salvo processi specifici e verifiche analitiche).
Non adatto a soggetti con celiachia o sensibilità al glutine, a meno che non sia espressamente certificato conforme ai limiti di legge.
Naturalmente privo di lattosio e uova.
Eventuali coadiuvanti tecnologici (es. solfiti) devono essere dichiarati se presenti oltre i limiti normativi.
Conservazione e shelf-life
Estratto di malto liquido:
conservare in luogo fresco, asciutto, al riparo da luce e fonti di calore;
mantenere i contenitori ben chiusi per limitare assorbimento di umidità e ossigeno;
shelf-life tipica: 6–12 mesi in confezione integra; la viscosità tende ad aumentare nel tempo.
Estratto di malto secco:
conservare in imballi barriera all’umidità, preferibilmente ermetici;
altamente igroscopico, teme umidità (rischio di agglomerazione/caking);
shelf-life tipica: 12–24 mesi se conservato correttamente.
Principali fenomeni di decadimento:
imbrunimento progressivo e modifiche aromatiche (reazioni di Maillard a lungo termine, soprattutto se temperatura elevata);
ossidazione di lipidi residui e composti aromatici;
agglomerazione dell’estratto secco in presenza di umidità.
Sicurezza e regolatorio
Ingredienti classificati come prodotti a base di cereali/malto.
Devono rispettare:
standard qualitativi per cereali e malto;
limiti per micotossine, residui di pesticidi, metalli pesanti;
adeguati parametri microbiologici (bassa attività dell’acqua, assenza di patogeni).
La produzione deve seguire GMP/HACCP, con tracciabilità completa.
Può essere considerato sia un ingrediente nutritivo sia un aroma naturale di tipo malto, a seconda dell’uso.
Etichettatura
Esempi di denominazione in etichetta:
“estratto di malto”,
“estratto di malto d’orzo” (consigliato per chiarezza e per evidenziare l’allergene),
“estratto di malto di frumento” o altri cereali, se applicabile.
Nei prodotti composti va indicato in ordine decrescente di peso.
Dove richiesto, la presenza di glutine (es. orzo) deve essere chiaramente riconoscibile.
Troubleshooting
Colore troppo intenso / sapore troppo marcato:
dosaggio eccessivo o utilizzo di estratto scuro → ridurre la dose o scegliere un estratto più chiaro.
Profilo di malto insufficiente:
aumentare la percentuale di estratto o optare per un grado più tostato/scuro.
Agglomerazione in estratto secco:
esposizione all’umidità → migliorare packaging e condizioni di stoccaggio.
Fermentabilità non costante (in birra):
differenze di formulazione → verificare grado di fermentabilità dichiarato dal produttore.
Scarsa fluidità dell’estratto liquido:
elevata viscosità → riscaldamento moderato controllato o diluizione (se coerente con la ricetta).
Sostenibilità e filiera
Deriva principalmente da orzo e altri cereali coltivati in aree temperate.
Fattori chiave di sostenibilità:
pratiche agricole responsabili (conservazione del suolo, gestione fertilizzanti e fitofarmaci),
uso efficiente di acqua ed energia in maltazione e concentrazione,
valorizzazione dei sottoprodotti (trebbie, sottoprodotti di maltazione) per mangimistica o altri impieghi,
trattamento delle acque di processo, monitorato con indicatori come BOD/COD.
Disponibili filiere biologiche, a basso impatto e locali.
Principali funzioni INCI (cosmesi)
(come “Hordeum Vulgare Extract”, “Malt Extract”)
Skin conditioning (condizionante cutaneo – grazie a zuccheri, aminoacidi e minerali).
Humectant (umettante – aiuta a trattenere l’umidità).
Lieve attività antiossidante legata a polifenoli e prodotti di Maillard.
Utilizzato in alcuni shampoo, prodotti per la pelle e cosmetici a tema “birra/malto”.
Conclusione
L’estratto di malto è un ingrediente cerealicolo altamente versatile, capace di apportare dolcezza, colore, aroma di malto e corpo a un’ampia gamma di alimenti e bevande, con un ruolo centrale in birrificazione, panificazione e cereali da colazione.
Se prodotto da materie prime di qualità, in impianti conformi a GMP/HACCP e correttamente conservato (in forma liquida o secca), rappresenta un ingrediente sicuro, stabile e performante, adatto sia all’industria sia alle produzioni artigianali.
Mini-glossario
SFA – Saturated Fatty Acids (acidi grassi saturi): categoria di grassi associata a rischio cardiovascolare se assunta in eccesso; nell’estratto di malto sono presenti in quantità molto basse e trascurabili alle dosi d’uso.
MUFA – Mono-unsaturated Fatty Acids (acidi grassi monoinsaturi): grassi in genere neutri o favorevoli, presenti solo in tracce nell’estratto di malto.
PUFA – Poly-unsaturated Fatty Acids (acidi grassi polinsaturi): grassi essenziali più sensibili all’ossidazione; presenti in tracce.
TFA – Trans Fatty Acids (acidi grassi trans): associati a effetti negativi sulla salute; non rappresentano una componente significativa dell’estratto di malto.
GMP/HACCP – Good Manufacturing Practices / Hazard Analysis and Critical Control Points, sistemi di gestione per sicurezza, igiene e qualità nella produzione alimentare.
BOD/COD – Biological / Chemical Oxygen Demand, indicatori del carico inquinante delle acque reflue industriali.
Brix – Misura dei solidi solubili (principalmente zuccheri) in una soluzione; parametro chiave per definire la concentrazione dell’estratto di malto.
Studi
Il malto d'orzo o l'orzo maltato, viene usato tradizionalmente per insaporire cibi ed è il prodotto della germinazione dell'orzo.
Durante la fase della germinazione, carboidrati e proteine vengono trasformati dagli enzimi in un processo preparatorio della birra. Durante la germinazione, i polisaccaridi non amidificati (NSP) nella parete cellulare dell'orzo, costituiti principalmente da arabinoxilani e β-glucani, sono solubilizzati e in parte degradati in molecole più piccole (1).
Aspetti salutari
L'orzo e l'orzo germinato contengono grandi quantità di glutammina (2), un importante substrato per la mucosa del colon. La glutammina è facilmente degradata dal basso pH dello stomaco, ma parte della glutammina viene protetta dalla fibra alimentare durante la digestione nello stomaco (3) e poi raggiunge il colon.
In questo studio, partendo dalla premessa che l'acido butirrico è uno dei prodotti chiave quando i β-glucani sono degradati dal microbiota nel colon, si ritiene che la glutammina legata alla fibra possa avere effetti simili una volta che è stata liberata dalla fibra del colon. Entrambi i β-glucani e la glutammina si trovano in grandi quantità nell'orzo maltato. Lactobacillus rhamnosus insieme al malto ha dimostrato di aumentare ulteriormente la formazione di acido butirrico nei ratti (4).
Il malto di mais è più dolce e più gradevole al gusto.

